

 English
 中文简体
 русский
 Français
 Español
 Deutsch

Machine pour textiles en fibres chimiques : comment choisir la bonne ligne de tricotage chaîne
2026-09-23
Content
- 1 La réponse courte : la fibre d’abord, le tissu ensuite, et le reste en troisième
- 2 Ce qui compte réellement en tant que machine pour les textiles en fibres chimiques
- 3 Machines à coudre : là où commencent la plupart des projets de fibres chimiques
- 4 Tricotage chaîne biaxial : lorsque le tissu a besoin de résistance directionnelle
- 5 Production d'éponges et de serviettes sur des fils de fibres chimiques
- 6 Adaptation de la largeur de travail, du calibre et de la configuration à votre gamme de produits
- 7 La liste de contrôle de la fiche technique : les chiffres à obtenir par écrit
- 8 Là où les projets de fibres chimiques tournent mal
- 9 Calculs rapides, efficaces et réalistes des résultats
- 10 Installation, mise en service et les quatre-vingt-dix premiers jours
- 11 Maintenance, pièces de rechange et consommables
- 12 Structure des coûts : où va l’argent sur cinq ans
- 13 Choisir un partenaire de fabrication, pas seulement une machine
- 14 Personnalisation et équipements spéciaux : quand le modèle standard ne suffit pas
- 15 Questions à poser lors de l'enquête avant de demander un prix
Trois devis atterrissent sur le même bureau pour la même ligne de non-tissé polyester, et sur le papier ils semblent interchangeables. Chacun est facturé au mètre de largeur de travail. Chacun cite une vitesse de pointe similaire. Chacun est accompagné d'un dossier de photographies et d'une liste de plantes de référence. L'une est une machine à coudre, l'autre est une machine à tricoter chaîne biaxiale et l'autre est une machine Rachel avec insertion de trame. Ils ne sont pas interchangeables. Le premier consolide une bande cardée lâche en tricotant un fil de liaison directement à travers elle. Le second construit un tissu à partir de deux feuilles de fil perpendiculaires. Le troisième se situe quelque part entre les deux et est souvent cité pour le mauvais travail précisément parce qu'il semble polyvalent sur une page de brochure.
La réponse courte, avant le raisonnement : pour la production textile à base de fibres chimiques, votre machine est définie par trois éléments dans un ordre fixe : la fibre que vous utilisez réellement, l'architecture de tissu que vous vendez réellement et l'itinéraire de finition que votre client utilise réellement en aval. La largeur de travail, le gabarit et la vitesse viennent après ces trois éléments et doivent toujours être négociés sous forme de plages plutôt que de numéros de titre uniques. Le prix d’achat vient en dernier, et seulement une fois que le tableau sur cinq ans est sur la table. Si vous réussissez les trois premiers, le projet réussit généralement, même avec un fournisseur moyen. Si vous vous trompez, ni les compétences de l'opérateur, ni les aiguilles de rechange, ni la bonne volonté du service après-vente ne permettront de récupérer la marge.
Ce qui suit est le raisonnement derrière cette conclusion, les chiffres qui valent la peine d'être inclus dans un contrat, les modes de défaillance qui apparaissent dix-huit mois après la mise en service, et un moyen pratique de comparer les fournisseurs qui prétendent tous construire « une machine pour textiles à fibres chimiques ».
La réponse courte : la fibre d’abord, le tissu ensuite, et le reste en troisième
La fibre chimique est une famille et non un matériau. La liste à laquelle une machine doit survivre comprend le polyester (PET vierge et rPET de plus en plus recyclé à partir de flocons de bouteilles), le polyamide 6 et 66, le polypropylène, l'acrylique, la viscose et la rayonne, le PBT et leurs mélanges avec du coton ou de la laine. Ils se comportent différemment d’une manière qui compte à 900 aiguilles par mètre fonctionnant à grande vitesse. Le point de fusion détermine la quantité de chaleur de friction que le chemin du fil peut tolérer. La récupération d'humidité détermine le comportement statique et détermine si la bande adhère aux rouleaux d'alimentation. La ténacité et l'allongement déterminent la tension que la feuille de fil peut supporter avant que les filaments ne se cassent. Le type et le niveau de finition d'essorage déterminent la quantité de résidus qui s'accumulent sur les guides, les aiguilles et les plombs au cours d'un quart de travail. Le sertissage et la longueur des agrafes déterminent le comportement de la bande cardée lorsqu'elle entre dans la zone de couture.
La forme des fibres décide ensuite de la section d'alimentation. Une bande de fibres cardées arrive sous forme de nappe et nécessite une compression et un guidage des bords contrôlés. Une feuille de chaîne de filament arrive sous forme de centaines ou de milliers d'extrémités parallèles sur des poutres et nécessite un contrôle de tension par groupe. Les produits en remorquage, en film divisé et en rouleau spunbond nécessitent chacun leur propre logique de déroulement. Une machine configurée pour l’un d’entre eux acceptera techniquement les autres et produira du tissu vendable à une fraction de sa vitesse nominale.
L’architecture Fabric décide de la famille de machines, et c’est là que commencent la plupart des erreurs d’approvisionnement. Le tableau 1 mappe les produits courants en fibres chimiques à la classe de machines qui les produit normalement et aux spécifications que l'acheteur doit définir en premier.
| Tissu que vous vendez | Entrée fibre | Classe de machines | Corrigez ceci d'abord |
|---|---|---|---|
| Support d'essuyage, d'hygiène et d'entoilage | Bande d'agrafes en PET ou PP | Machine à coudre des bandes de fibres | Plage de poids de la bande et nombre de fils de liaison |
| Tissu de consolidation léger à grand volume | Toile PP ou PET | Machine à coudre à grande vitesse | Vitesse de ligne durable à votre poids de bande |
| Bannière, bâche et canevas de renfort | Filament PET ou PA | Machine à tricoter chaîne biaxiale | Plage de densité de trame et densité linéaire du fil |
| Serviette, tissu éponge et textile de nettoyage | Fil PET, microfibre ou mélange | Machine à tricoter en chaîne pour serviettes et éponges | Hauteur des poils et densité des boucles |
| Support maillé, géogrille et composite | Filament PET, PP ou verre | Machines biaxiales et maillées Raschel | Géométrie du maillage et classe de résistance |
Une règle empirique utile : si la résistance du tissu fini dépend principalement de la manière dont la bande a été consolidée, vous achetez une machine à coudre. Si la résistance dépend du croisement des fils selon un angle contrôlé, vous achetez une machine à tricoter chaîne biaxiale ou multiaxiale. Si l’argument de vente est superficiel, vous achetez une machine éponge. Choisir au-delà de ces limites parce qu'un fournisseur est coté plus bas est l'erreur la plus coûteuse dans cette catégorie.
Ce qui compte réellement en tant que machine pour les textiles en fibres chimiques
L'expression décrit une configuration, pas une catégorie. Le même châssis de machine peut être construit pour de la fibre chimique, de la fibre de verre ou de la fibre de carbone, et les différences sont concentrées dans une poignée de décisions techniques qu'un devis explique rarement.
Le filament de verre est abrasif et cassant. Il porte des éléments de guidage, se casse au lieu de se plier et nécessite des traitements de surface et des rayons qui seraient inutiles pour le polyester. L'étoupe de carbone ne doit en aucun cas être endommagée ; le chemin du fil est conçu autour d'un câble étalé, d'un contact minimal et d'une uniformité de tension, et chaque courbure prononcée est un défaut de qualité qui attend de se produire. La fibre chimique occupe une troisième place : thermoplastique, sensible à la chaleur de friction, sujette à l'électricité statique et dotée d'une finition filée qui contamine progressivement tout ce qu'elle touche.
Ainsi, une machine véritablement configurée pour la manipulation de fibres chimiques se reconnaît à quelques caractéristiques spécifiques plutôt qu'à une étiquette sur le châssis.
- Géométrie du trajet du fil avec des rayons généreux et des angles d'enroulement faibles, de sorte que la chaleur de friction par point de contact reste faible à la vitesse de production.
- Contrôle de la tension au niveau du groupe ou au niveau final individuel, avec un point de consigne mesurable et répétable plutôt qu'un disque serré à la main.
- Dissipation statique grâce à des composants conducteurs et des hypothèses d'humidité contrôlée écrites dans le manuel d'installation.
- Métallurgie et revêtement des guides, des aiguilles et des plombs sélectionnés pour le filament thermoplastique plutôt que pour la seule résistance à l'abrasion.
- Accès d'extraction et de nettoyage dimensionné pour les résidus de finition d'essorage et les mouches de fibres, et non pour un seul essuyage hebdomadaire.
- Pilotez et contrôlez une résolution suffisamment fine pour maintenir la densité de point et la densité de trame dans la tolérance que vous promettez à votre client.
Demandez à un fournisseur d'indiquer lesquels d'entre eux sont standard et lesquels sont des options, et de nommer les types de fibres sur lesquels chaque option a été validée. Une réponse vague laisse présager ici une mise en service difficile.
Machines à coudre : là où commencent la plupart des projets de fibres chimiques
Le collage par points est le chemin le plus court entre les fibres en vrac et les produits en rouleaux commercialisables. Une bande cardée entre dans la zone de couture, un fil de liaison filamentaire est tricoté sur toute l'épaisseur de la bande et le tissu sort consolidé sans liant chimique, sans liaison thermique et sans étuve de séchage. Les conséquences découlent directement de ce mécanisme. Il n’y a rien à guérir, le coût énergétique par mètre est donc faible. Il n'y a pas de latex ni de poudre, ce matériau convient donc aux applications où la chimie du liant pose un problème. La résistance est modeste par rapport à un renfort tissé ou posé, et l'allongement dans le sens machine est relativement élevé, ce qui constitue soit une caractéristique, soit un défaut selon ce que le client achète.
Trois variables machine déterminent ce que vous pouvez vendre. La densité des points, exprimée en rangs par centimètre, détermine l'intensité du collage et donc la main et le profil de traction. La jauge, exprimée en aiguilles par pouce, détermine la finesse de la structure de liaison. Le nombre de barres de guidage détermine le nombre de systèmes de fils pouvant être combinés : une configuration à deux barres couvre la plupart des travaux standard, tandis que des barres supplémentaires ouvrent des effets de motifs, des fils d'incrustation et des structures plus complexes. La largeur de travail de cette classe s'étend généralement d'environ 2,4 m à environ 4,6 m, des machines plus larges étant construites sur demande.
Le côté sortie est large. La même famille de machines produit des substrats en tissu de nettoyage, des lingettes médicales et hygiéniques, des entoilages pour la fabrication de vêtements, des supports de matelas et de tissus d'ameublement, des doublures de chaussures, des rubans d'enroulement de câbles, des agrotextiles et des géotextiles plus légers. Cette étendue est un véritable avantage pour un transformateur ayant plusieurs clients, mais aussi un piège : une machine réglée pour une extrémité de la gamme n'offrira pas la même rentabilité à l'autre extrémité sans un changement de fil de liage, de sélection d'aiguilles et de vitesse.
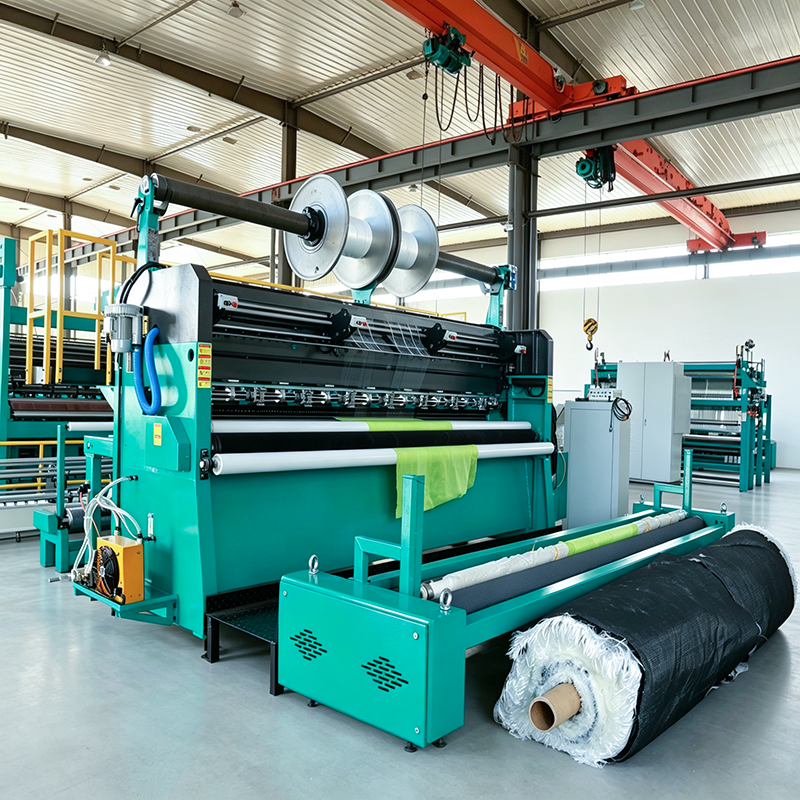 Machine de liaison de point de bande de fibre FB pour bandes de fibres chimiques Machine de collage par points d'entrée de gamme pour bandes de fibres chimiques cardées, adaptée à la production de chiffons de nettoyage, d'entoilage et de géotextile léger. Voir le produit →
Une machine de liaison par points de bandes de fibres est le point d'entrée standard pour les transformateurs exécutant des bandes cardées de PET et de PP à des vitesses de ligne modérées, et c'est généralement la première machine appropriée pour une usine qui a l'intention de vendre simultanément des lingettes, des entoilages et des géotextiles légers. Lorsque le plan s'oriente vers des volumes plus élevés de bandes plus légères, une machine de liaison par points à grande vitesse est rentable par son débit plutôt que par sa capacité. La différence pratique entre eux au stade de l'approvisionnement est la vitesse que vous pouvez maintenir pour un quart de travail complet avec le poids réel de votre bande, et non la vitesse imprimée sur la plaque du moteur. Demandez ce numéro, demandez comment il a été mesuré et demandez le poids du tissu et le nombre de fils de liaison sur lesquels il a été mesuré.
Avant de signer, déterminez la plage de grammage de la bande que la section d'alimentation peut contrôler sans intervention manuelle, la plage de nombre de fils de liage tolérée par les barres de guidage et les aiguilles, la disposition d'enlèvement et si l'extraction des lisières et des déchets de bordure est incluse. Ces quatre éléments représentent l'essentiel de la différence entre une ligne qui fonctionne sans surveillance et une autre qui nécessite un opérateur debout à l'extrémité de l'alimentation pendant tout le quart de travail.
Tricotage chaîne biaxial : lorsque le tissu a besoin de résistance directionnelle
Dès que votre client spécifie la force dans une direction, le collage par points cesse d'être la solution. Une machine à tricoter chaîne biaxiale forme un tissu à partir d'une feuille de chaîne s'étendant dans le sens machine à zéro degré et d'une feuille de trame insérée à quatre-vingt-dix degrés, liées ensemble par un fil à tricoter fin qui maintient la structure sans la dominer. Les fils restent presque droits, c'est pourquoi le tissu résultant convertit si efficacement la résistance à la traction par gramme de matériau – une caractéristique qui compte énormément dans le renforcement composite, la membrane de toiture, la bâche, le substrat de bannière et le géotextile.
La spécification qui détermine tout est le système d'insertion de la trame : combien de fils de trame peuvent être posés par centimètre, leur espacement uniforme sur toute la largeur de travail et la variation de tension entre le premier fil de trame et le dernier. Les densités de trame généralement citées vont de deux duites légères par centimètre à douze ou plus, et les poids du tissu vont d'environ 80 g/m² à bien plus de 1 000 g/m² en fonction de la densité linéaire du fil. C'est l'uniformité, et non la densité maximale, qui différencie une bonne machine d'une machine acceptable. Une feuille de trame qui s'affaisse au centre ou qui se fronce au niveau de la lisière produit un tissu qui échoue à un test de résistance même lorsque la densité moyenne est correcte.
 Machine à tricoter chaîne biaxiale YXKS2-M pour entoilage et crêpe Machine à tricoter à insertion de trame pleine largeur pour un entoilage et un tissu crêpe stables en fibres chimiques, avec des barres de guidage et des réglages de densité de trame personnalisables. Voir le produit →
Une machine à tricoter chaîne biaxiale est la plate-forme idéale lorsque la gamme de produits comprend un canevas de renfort, un tissu pour bannière et un tissu technique où l'architecture de fil 0/90 est la proposition de valeur. Pour les bannières et les tissus publicitaires en particulier, une machine à tricoter chaîne biaxiale pour bannières Raschel est souvent préférée car la structure Raschel et la capacité de largeur conviennent au substrat imprimé grand format et la qualité de la surface après revêtement est plus facile à contrôler. Les deux appartiennent au même arbre décisionnel, et la question décisive est de savoir si vos clients achètent des propriétés mécaniques ou l’imprimabilité.
Lorsque vous évaluez une machine biaxiale, insistez sur un essai qui mesure la densité de trame en cinq points sur la largeur, et non en un seul. Demandez comment la machine compense la réduction du diamètre du faisceau, du plein faisceau au vide. Demandez-vous ce qui arrive à l'espacement des trames lorsque la vitesse de ligne change de vingt pour cent, car une machine qui ne maintient une tolérance qu'à une seule vitesse vous oblige à standardiser la production autour d'un seul produit. Et renseignez-vous également sur les dommages causés au fil de trame : les microfissures dans le filament inséré réduisent la résistance du stratifié fini d'une manière qui n'apparaît jamais lors d'une inspection visuelle. Les avantages plus larges et le champ d'application de la production de tricot chaîne méritent d'être examinés si vous êtes encore en train de choisir entre le tricot chaîne et une voie tissée pour un tissu technique.
Production d'éponges et de serviettes sur des fils de fibres chimiques
Les serviettes et tissus éponge en polyester et microfibre sont l'un des segments de fibres chimiques les plus sous-estimés, et ils sont produits sur une machine avec une logique mécanique très différente des deux familles ci-dessus. Dans l'éponge tricotée en chaîne, un fil de fond forme la structure de base tandis qu'un fil de velours est tiré en boucles qui s'éloignent de la surface. La hauteur des poils, la densité des boucles et le rapport entre le fil à poils et le fil de base déterminent l'absorption, la main et l'apparence. Une machine à éponge bien réglée produit des boucles uniformes sans poils tirés ou manquants, et cette uniformité survit à la teinture et à la finition.
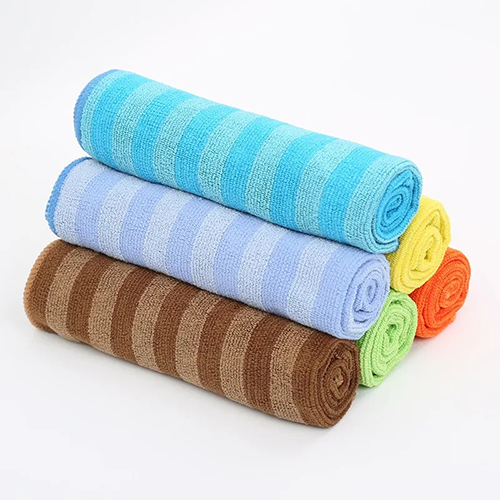 Machine à serviettes TM pour tissus éponge et bouclé Machine à tricoter chaîne Terry produisant des poils bouclés simple ou double face pour le nettoyage des serviettes, des chiffons d'hôtel et des composites de mousse EPE. Voir le produit →
Une machine à serviettes conçue pour les fils de fibres chimiques est configurée autour du parcours de finition ainsi que de l'action de tricotage. Le polyester et le polyamide absorbent des colorants dispersés à haute température, et la microfibre exige une gestion minutieuse de la chaleur pour préserver la structure des filaments qui confère au tissu son pouvoir absorbant. Cela signifie que le tissu quittant la machine à tricoter doit avoir une géométrie de boucle cohérente et une largeur constante afin que le stenter et le séchoir puissent être réglés une seule fois et laissés seuls. Si vous produisez du tissu éponge avec des fils de fibres chimiques et que le teinturier en aval se plaint de variations dimensionnelles, la cause est généralement la formation de boucles sur la machine à tricoter et non sur la ligne de finition.
Les considérations d'achat ici sont plus étroites que pour le collage par points : plage de nombre de fils de poils, densité de boucles, largeur de travail adaptée à votre équipement de finition et vitesse d'enlèvement. Étant donné que la production de serviettes s'effectue souvent au cours de courtes campagnes de styles différents, le temps de changement entre les titres de fils mérite la même attention que la vitesse maximale. Une machine qui change de machine en une demi-heure et fonctionne à vitesse modérée bat généralement une machine plus rapide qui prend une demi-heure pour se réinitialiser.
Adaptation de la largeur de travail, du calibre et de la configuration à votre gamme de produits
La largeur, l’écartement et le nombre de barres de guidage sont les trois paramètres que les acheteurs considèrent le plus souvent comme fixes, et les trois plus susceptibles d’être sur-spécifiés. Le tableau 2 présente ce que chacun contrôle réellement et les domaines dans lesquels la surspécification coûte discrètement de l'argent.
| Paramètre | Ce qu'il contrôle vraiment | Plage typique à discuter | Coût d'une erreur |
|---|---|---|---|
| Largeur de travail | Nombre de mètres vendables par heure après la coupe des bords | 2,4 m à 4,6 m pour le point-collage ; plus large sur demande | Machine plus large, énergie horaire plus élevée, lisière invendue |
| Jauge (aiguilles par pouce) | Finesse de la structure de liaison et plage de nombre de fils | Grossier pour les tissus épais, fin pour les tissus légers | Calibre fin sur les aiguilles à rupture de bande épaisse ; une jauge grossière limite les futurs produits |
| Barres de guidage | Capacité de motif et nombre de systèmes de fils | Deux barres pour les travaux standards, davantage pour les structures | Des barres supplémentaires ajoutent du capital et du temps de configuration sans aucun avantage vendable |
| Capacité du faisceau | Durée de fonctionnement ininterrompue et fréquence de changement de faisceau | Dimensionné selon la taille de votre lot | Des forces trop faibles s'arrêtent fréquemment ; trop grand gaspille de l'espace au sol |
| Vitesse nominale | Plafond, pas de sortie | Demandez toujours une vitesse durable sur votre tissu | Planification de la production basée sur un nombre que la machine ne peut pas contenir |
L'approche pratique consiste à spécifier une largeur qui se divise clairement entre les tailles de rouleaux finis de vos clients, une jauge qui couvre les deux extrêmes de votre gamme prévue sans les dépasser, et le nombre minimum de barres de guidage qui prennent en charge les produits que vous pouvez réellement vendre au cours des deux premières années. Il est plus facile d’ajouter des machines que de les réduire, mais une machine sur-spécifiée entraîne un coût horaire permanent.
La liste de contrôle de la fiche technique : les chiffres à obtenir par écrit
Les assurances verbales constituent la source la plus courante de litiges liés à la mise en service. Le tableau 3 répertorie les éléments qui méritent d'être convertis en numéros contractuels, ainsi que la méthode de vérification qui garantit l'honnêteté des deux parties.
| Article | Que demander | Comment vérifier |
|---|---|---|
| Largeur de travail | Largeur nominale et largeur utile après coupe des bords | Mesurez le tissu vendable, pas la largeur du cadre |
| Jauge | Aiguilles par pouce, avec type d'aiguille et fournisseur | Compter les aiguilles sur la barre à aiguille |
| Vitesse durable | Vitesse maintenue pendant un quart de travail complet selon une spécification de tissu nommée | Essai continu avec temps et sortie enregistrés |
| Tolérance de poids du tissu | Variation du grammage sur et le long du rouleau | Couper et peser des échantillons à intervalles définis |
| Uniformité de la densité de trame | Pics par centimètre en cinq points sur toute la largeur | Mesurer à cinq positions sur le même échantillon |
| Contrôle des tensions | Précision du point de consigne et dérive au cours d'un quart de travail | Enregistrer la tension au début et à la fin de l'analyse |
| Plage de nombre de fils | Densité linéaire minimale et maximale par système | Essayez chaque extrême, pas le milieu |
| Consommation d'énergie et d'air | Consommation à vitesse de production, par heure | Mesurer l'alimentation pendant l'essai |
| Temps de changement | Durée du changement de style avec une taille d'équipage définie | Chronométrer un changement lors de la mise en service |
| Liste des pièces de rechange | Pièces d'usure, quantités et délais | Confirmer contre l'ordre de stock de mise en service |
| Tissu d'acceptation | Deux ou trois produits nommés sont passés à toute vitesse | Conserver des échantillons scellés et signés par les deux parties |
Un fournisseur confiant dans la machine acceptera ces chiffres. Un fournisseur qui hésite à inclure dans le contrat une tolérance durable en matière de vitesse et de poids vous dit quelque chose d'utile avant que vous ayez payé un acompte.
Là où les projets de fibres chimiques tournent mal
La plupart des échecs de mise en service relèvent d’un petit nombre de modèles répétitifs. Les reconnaître au stade de la cotation coûte moins cher que de les reconnaître au troisième mois.
- Planification sur la vitesse mécanique. La vitesse nominale est un plafond mesuré sur un tissu favorable. Le rendement réel dépend de la qualité de la fibre, de l'uniformité de la bande, de l'humidité et de la fréquence à laquelle la ligne s'arrête pour changer de faisceau ou de rouleau. Les plans de production basés sur le numéro de plaque manquent leurs objectifs de vingt à trente pour cent.
- Ignorer la variabilité des fibres. Le PET recyclé et les fibres mélangées varient en termes de frisure, de finition et de volume entre les livraisons. Une machine avec des fenêtres de tension étroites produira un tissu incohérent lorsque la fibre change. Une plage de réglage plus large coûte un peu à l'achat et permet d'économiser beaucoup par la suite.
- Sous-spécification des utilitaires. La qualité de l’air comprimé, la stabilité de la puissance et les vibrations au niveau du sol affectent toutes l’uniformité des points et de la trame. La rénovation d'une fondation ou d'une alimentation en air pur après l'installation est coûteuse et perturbatrice.
- Acheter pour un produit. Une machine justifiée par une seule commande est difficilement adaptable lorsque ce client déménage. La gamme de nombres de fibres et de densités de points vaut plus qu’un avantage marginal en termes de vitesse.
- Changement oublié. Dans les usines qui effectuent de nombreuses campagnes courtes, le temps de changement domine le modèle de coûts. Il est rarement mesuré à l’usine du fournisseur et presque jamais garanti.
- Aucun tissu d'acceptation convenu. Sans échantillons scellés et sans tests définis, la « qualité » devient une question d'opinion au moment précis où le paiement final est dû.
- Négliger le lien de finition. Une machine à tricoter qui produit un tissu dimensionnellement instable repousse les coûts en aval vers le stenter, le séchoir ou la teinturerie, où ils apparaissent comme une plainte plutôt que comme un article de ligne.
Chacun de ces éléments peut être abordé par une phrase dans l’annexe technique. Aucun d’entre eux ne peut être résolu avec une remise.
Calculs rapides, efficaces et réalistes des résultats
La planification de la production doit être effectuée par l'acheteur, sur le tissu de l'acheteur, en utilisant les numéros de l'acheteur. Le calcul est simple et mérite d’être effectué avant de comparer les cotations.
La formule de base est la suivante : le rendement horaire en kilogrammes est égal à la vitesse de ligne effective en mètres par minute, multipliée par 60, multipliée par le poids du tissu en kilogrammes par mètre carré, multipliée par la largeur de travail en mètres. La vitesse de ligne effective est la vitesse mécanique multipliée par un facteur d’efficacité réaliste. Pour les lignes de fibres chimiques, un rendement de 75 à 88 pour cent est une plage de planification raisonnable pour une machine bien entretenue exécutant un produit stable, l'extrémité inférieure s'appliquant aux processus alimentés en bande et aux changements fréquents de faisceaux.
Un exemple concret : une ligne de point-liaison exécutant un tissu de 2,4 m de large à 150 g/m², avec une vitesse mécanique de 24 m/min et une efficacité supposée de 80 pour cent, donne une vitesse effective de 19,2 m/min. La production horaire est de 19,2 × 60 × 2,4 × 0,15, soit environ 415 kg par heure. Exécutez le même calcul avec une efficacité de 65 pour cent – un chiffre réaliste pendant les premiers mois après la mise en service – et la production tombe à environ 337 kg par heure. Cette différence est souvent plus importante que l'écart de prix entre deux machines concurrentes, c'est pourquoi l'efficacité et l'assistance à la montée en puissance sont plus importantes qu'un chiffre de vitesse sur une assiette.
Deux autres numéros appartiennent au modèle. Le coût horaire des temps d'arrêt, calculé à partir de la main d'œuvre, des frais généraux et de la contribution perdue, vous indique la valeur d'une amélioration de la fiabilité. Le pourcentage de perte de fil, généralement quelques pour cent sur une ligne bien réglée et considérablement plus lors des changements de style, vous indique le coût matériel réel d'un carnet de commandes fragmenté. Les deux chiffres doivent être appliqués de manière égale à chaque machine considérée, la comparaison est donc comparable.
Installation, mise en service et les quatre-vingt-dix premiers jours
La mise en service est le moment où la machine devient un atout ou devient un sujet de plainte quotidienne. Le travail commence avant l'arrivée de la machine. Le sol doit être suffisamment plat et stable pour maintenir l’alignement, car les vibrations se manifestent par une irrégularité des points bien avant de se manifester par une défaillance mécanique. La puissance doit être stable et correctement nominale, avec une protection dimensionnée pour la configuration du variateur plutôt que pour un moteur générique. L'air comprimé, s'il est utilisé, nécessite une pression constante et une alimentation sèche et filtrée ; l'humidité présente dans la conduite d'air atteint les composants pneumatiques puis le tissu.
Les conditions environnementales méritent plus d’attention que ce qu’elles reçoivent habituellement dans les usines de fibres chimiques. La température et l'humidité relative affectent la statique, le frottement du fil et la manipulation de la bande. Une ligne mise en service lors d’un hiver sec se comportera différemment lors d’un été humide à moins que la fenêtre d’humidité ne soit définie et contrôlée. Le fournisseur doit indiquer par écrit les conditions supposées et l'usine doit pouvoir les respecter.
Les quatre-vingt-dix premiers jours suivent une séquence prévisible. Alignement et mise à niveau mécaniques. Fonctionnement à sec et contrôles de sécurité. Production d'essai sur les tissus d'acceptation. Optimisation des réglages de tension et de la densité de point ou de trame pour chaque produit. Formation des opérateurs sur le fonctionnement normal, sur les deux ou trois défauts qui surviennent réellement et sur le changement. Ensuite, un examen formel avec des données mesurées par rapport aux chiffres contractuels. Les usines qui traitent l'essai comme une formalité, plutôt que comme le moment où chaque réglage est enregistré et photographié pour référence future, passent l'année suivante à redécouvrir les réglages qui étaient corrects au cinquième jour.
Deux éléments pratiques font la différence. Tout d'abord, conservez un journal des paramètres par produit, y compris les valeurs de tension, les vitesses, le type d'aiguille et le lot de fil, afin qu'une commande répétée puisse être configurée sans qu'un ingénieur ne soit présent sur place. Deuxièmement, convenez à l’avance de qui paie quoi pendant la montée en puissance, y compris les déplacements et l’hébergement du personnel de soutien, car des attentes ambiguës nuisent à des relations autrement viables.
Maintenance, pièces de rechange et consommables
L'usure des machines à tricoter chaîne et à relier les points se concentre sur un petit nombre de composants : les aiguilles, les plombs, les aiguilles de guidage et les éléments de tension sur lesquels le fil passe des milliers de fois par minute. Le remplacement des aiguilles n’est pas un événement occasionnel mais un coût de consommable planifié, et la manière dont il est géré détermine directement la qualité du tissu. Une aiguille qui a perdu son revêtement produit un point qui semble acceptable et mesure en dehors des tolérances.
Trois habitudes maintiennent une ligne de fibres chimiques en bonne santé. Tout d’abord, remplacez les pièces d’usure selon un calendrier basé sur les heures de fonctionnement et les mètres de tissu, et non sur les pannes. Deuxièmement, nettoyez les chemins de fil à intervalles définis, car les résidus de finition de filage s'accumulent lentement et modifient ensuite soudainement le comportement de friction. Troisièmement, conservez un kit de pièces de rechange critiques en stock dans l'usine, dimensionné pour couvrir le délai de livraison du fournisseur, et vérifiez-le à chaque inventaire. Une ligne arrêtée pour un composant à faible coût avec un délai de livraison de six semaines est une leçon coûteuse.
La lubrification mérite la même discipline. Suivez exactement le lubrifiant et l'intervalle spécifiés par le fournisseur ; le remplacement d'une qualité différente pour économiser de l'argent modifie les caractéristiques de friction et de chaleur des roulements et peut raccourcir la durée de vie des composants mêmes que vous essayiez de protéger. Enregistrez la lubrification, les changements d'aiguilles et le nettoyage dans le même journal que les paramètres de production, afin que les écarts de qualité puissent être retracés aux événements de maintenance.
Structure des coûts : où va l’argent sur cinq ans
Le prix d’achat représente généralement entre un quart et un tiers du coût de possession d’une machine textile à fibres chimiques sur cinq ans. Le tableau 4 présente les principales lignes de coûts et les leviers réalistes disponibles sur chacune.
| Ligne de coût | Poids relatif | Qu'est-ce qui le motive | Levier |
|---|---|---|---|
| Machine et installation | Élevé, unique | Largeur, jauge, barres de guidage, niveau d'automatisation | Achetez uniquement la capacité que vous pouvez vendre |
| Pièces d'usure | Modéré, continu | Qualité de l'aiguille, abrasivité des fibres, heures de fonctionnement | Remplacement planifié et bonne hygiène du cheminement du fil |
| Énergie | Modéré, continu | Taille du disque, largeur, vitesse, extraction | Courez plus près de la vitesse optimale au lieu de la vitesse maximale |
| Travail | Élevé, continu | Nombre d'opérateurs par ligne, automatisation | Retrait automatique et manipulation du faisceau |
| Déchets de fils et de toiles | Élevé, variable | Fréquence de changement, rebut de démarrage | Commandes par lots, changements de style plus rapides |
| Temps d'arrêt | Élevé quand ça arrive | Fiabilité, disponibilité des pièces détachées, rapidité du support | Stock de pièces de rechange critiques, accord de support clair |
Comparée côte à côte, une machine moins chère avec une fenêtre de fibre et de vitesse plus étroite coûte souvent plus par kilogramme sur cinq ans qu'une machine légèrement plus chère qui fonctionne de manière fiable sur toute la gamme de produits réellement vendue par l'usine. La façon d’y parvenir est de construire le modèle sur les kilogrammes produits plutôt que sur les machines achetées, et d’appliquer les mêmes hypothèses d’efficacité, de gaspillage et de temps d’arrêt à chaque option.
Choisir un partenaire de fabrication, pas seulement une machine
Une ligne de tricotage chaîne est une relation de vingt ans avec un fournisseur qui peut changer de propriétaire deux fois au cours de cette période. Les questions qui comptent au moment de la sélection concernent donc autant l’entreprise que l’équipement. Le fournisseur fabrique-t-il ou assemble-t-il à partir de sous-unités achetées et fait-il office de pupitre de négociation ? Peut-il fournir les pièces de rechange et le support technique dans deux ans ? Dispose-t-il d'un personnel d'ingénierie qui comprend le comportement des fibres, ou uniquement d'un personnel commercial qui comprend les spécifications ?
Changzhou Yuanyang Electromechanical Technology Co., Ltd., opérant sous le nom de Danyang Yixun Machinery sur yywarpknitting.com, construit des machines textiles depuis 2008 et se décrit comme une entreprise de haute technologie intégrant la recherche, le développement, la fabrication, la vente et le service. Sa gamme de produits couvre trois familles de matériaux : fibre chimique, fibre de verre et fibre de carbone, ce qui signifie que l'équipe d'ingénierie a dû résoudre les problèmes spécifiques aux fibres évoqués précédemment plutôt que de reconditionner un cadre pour chaque application. La gamme de fibres chimiques comprend des machines à coudre, des machines à tricoter chaîne biaxiales, une machine à serviettes et une machine à bannières Raschel, soutenues par des pièces de rechange pour tricotage chaîne de haute précision et des équipements spéciaux personnalisés. Pour les acheteurs qui ont besoin d’un fournisseur capable de passer d’une ligne de point-liaison standard à une configuration spéciale sans changer de fournisseur, cette étendue constitue un avantage pratique. Vous pouvez consulter notre gamme d'équipements de tricotage chaîne ainsi que les pièces de rechange et l'offre de services associées lors de la préparation d'un comparatif technique.
La diligence raisonnable pratique devrait inclure une visite dans une usine exécutant un produit comparable, une conversation avec le responsable de la maintenance de cette usine plutôt qu'avec son propriétaire, et un engagement d'assistance écrit couvrant le temps de réponse, la disponibilité des pièces de rechange et l'assistance à distance. L'usine de référence doit utiliser votre type de fibre, et pas simplement votre classe de machine.
Personnalisation et équipements spéciaux : quand le modèle standard ne suffit pas
Certains produits en fibres chimiques ne conviennent tout simplement pas à une machine catalogue. Un convertisseur produisant un tissu de support composite peut avoir besoin d'une couche non tissée alimentée et liée dans le même passage que la feuille de fil. Une usine traitant plusieurs produits étroits peut vouloir produire plusieurs bandes étroites sur une seule machine large, avec refendage en aval. Un autre peut nécessiter une diffusion de poudre intégrée à la ligne afin que l'étape de collage et l'étape d'adhésif se déroulent sans rouleau intermédiaire. D'autres ont besoin d'une largeur de travail spéciale pour s'adapter à un cadre de tentage existant, ou d'une disposition inhabituelle des barres de guidage pour faire fonctionner une structure spécifiée par leurs clients.
La personnalisation vaut la peine d'être poursuivie lorsqu'elle supprime une étape du processus ou débloque un produit que la machine standard ne peut pas fabriquer. Cela ne vaut pas la peine de poursuivre cette démarche lorsqu'elle se contente de reproduire les spécifications d'un concurrent ou d'éviter de repenser la gamme de produits. Avant de mettre en service une construction spéciale, définissez les critères d'acceptation aussi précisément que pour une machine standard, exigez un essai en usine du produit réel et confirmez que les composants personnalisés sont documentés dans la liste des pièces de rechange. Une machine personnalisée avec des composants internes non documentés devient un problème de support dès la première panne d'une pièce.
Les pièces de rechange personnalisées méritent la même attention. Les composants de tricotage chaîne de haute précision (aiguilles de guidage, plombs et éléments de motif) font souvent la différence entre une ligne qui maintient la tolérance et une ligne qui dérive. Travailler avec un fournisseur qui fabrique à la fois des machines et des pièces de précision raccourcit la boucle lorsqu'un composant inhabituel est nécessaire.
Questions à poser lors de l'enquête avant de demander un prix
L'envoi de ces questions avec la demande raccourcit le cycle de vente et produit des devis réellement comparables.
- Sur quels types de fibres cette configuration a-t-elle été validée et dans quelle plage de densité linéaire ?
- Quelle est la vitesse de ligne durable pour un tissu donné à un poids donné, mesurée sur une équipe complète ?
- Quelle est la tolérance de grammage sur et le long du rouleau, et comment est-elle mesurée ?
- Quelle plage de densité de trame peut être maintenue et quelle uniformité sur la largeur de travail ?
- Combien de barres de guidage sont incluses et quelles structures supplémentaires les barres supplémentaires permettent-elles ?
- Quel est le temps de changement de style, avec combien d'opérateurs, pour un changement de titre ?
- Quels sont les besoins en énergie, en air et en extraction à la vitesse de production ?
- Quelles conditions environnementales l’usine doit-elle maintenir pour obtenir les performances déclarées ?
- Quels composants sont considérés comme des pièces d’usure, quelle est leur durée de vie prévue et combien coûtent-ils ?
- Quelles pièces de rechange sont recommandées pour la première année et quel est leur délai de livraison ?
- Quelle assistance est incluse pendant l’installation, la mise en service et les trois premiers mois ?
- Quels tests d'acceptation seront effectués et les échantillons scellés seront-ils conservés par les deux parties ?
- Quelle formation est dispensée, pour combien d’opérateurs et dans quelle langue ?
- Quelles usines de référence exécutent cette configuration exacte sur notre type de fibre, et pouvons-nous les contacter ?
Un fournisseur qui répond aux quatorze questions par écrit, avec des chiffres au lieu d'adjectifs, a gagné le droit d'être comparé sur les prix. Un fournisseur qui répond à cinq d’entre elles et détourne le reste vous a indiqué où se situera le risque une fois la caution payée.
La séquence de décision concernant une machine de production de textiles à fibres chimiques est courte et impitoyable. Identifiez la fibre que vous utiliserez réellement au cours des trois prochaines années, y compris les qualités recyclées et mélangées que vos clients commencent à demander. Identifiez l'architecture de tissu pour laquelle votre marché paie, qu'il s'agisse d'une toile consolidée, d'un renfort directionnel ou d'une surface éponge. Faites correspondre la famille de machines à ces deux réponses avant que quiconque ouvre une liste de prix. Spécifiez ensuite la largeur, le calibre, le nombre de barres de guidage et la capacité du faisceau en tant que plages couvrant votre gamme de produits réaliste, et convertissez la vitesse, la tolérance, la consommation et le temps de changement en nombres contractuels vérifiés par un essai sur votre propre fibre.
Tout ce qui suit est exécution. Mettez en service avec un tissu d'acceptation convenu, enregistrez chaque réglage par produit, remplacez les pièces d'usure dans les délais et conservez les pièces de rechange critiques dans l'usine. Faites ces choses et une machine de milieu de gamme gagnera plus qu'une machine haut de gamme fonctionnant dans une usine qui traite la mise en service comme de la paperasse. L'équipement est important, mais les spécifications, les essais et la discipline autour des consommables sont ce qui décide si la ligne semble toujours être un bon investissement au cours de la cinquième année.


-
Coordonnées.
+86-198 5534 1617
+86-134 0158 3002yuanyang@yywarpknitting.com 699, Rue Ouest Shengzhi, Lvcheng, Danyang, Zhenjiang, Province du Jiangsu, Chine

-
Code QR
-
Liens rapides
Accueil À propos Produits Fabrication Personnalisation Actualités Contact -
Liste de produits
Machine pour textile à fibres chimiques Machine pour textile en fibre de verre Machine pour textile en fibre de carbone -
À propos de nous
Profil de l'entreprise Galerie de l'usine Service à valeur ajoutée
Droits d'auteur © 2026 Changzhou Yuanyang Electromechanical Technology Co., Ltd. Tous droits réservés.
